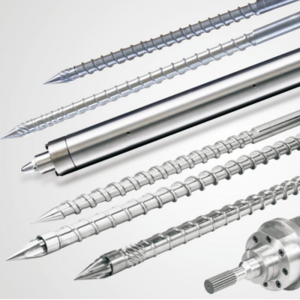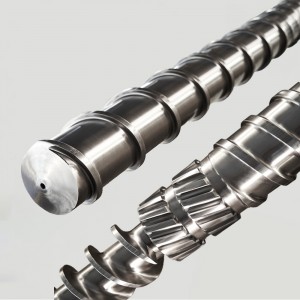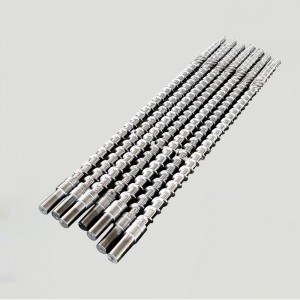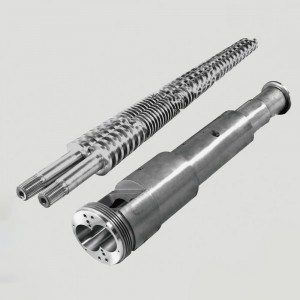
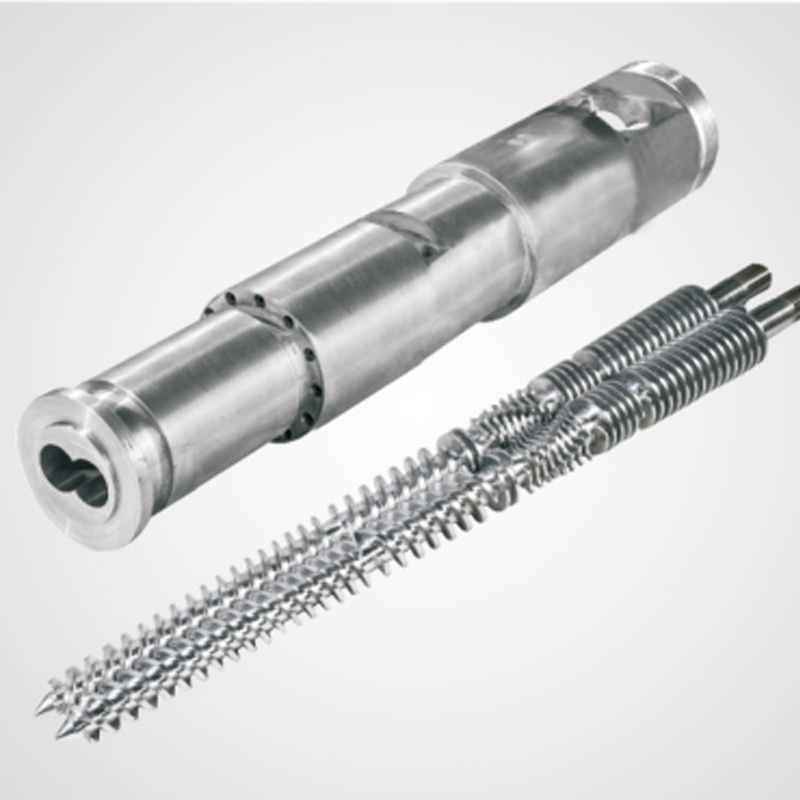


SPC poli uchun konussimon egizak vintli barrel
| Modellar | |||||||
| 45/90 | 45/100 | 51/105 | 55/110 | 58/124 | 60/125 | 65/120 | 65/132 |
| 68/143 | 75/150 | 80/143 | 80/156 | 80/172 | 92/188 | 105/210 | 110/220 |
1. Qattiqlashgandan va temperlashdan keyingi qattiqlik: HB280-320.
2. Nitridlangan qattiqlik: HV920-1000.
3. Nitridlangan korpus chuqurligi: 0,50-0,80 mm.
4. Nitridlangan mo'rtlik: 2-darajadan past.
5. Sirt pürüzlülüğü: Ra 0.4.
6. Vintning tekisligi: 0,015 mm.
7. Nitridlashdan keyingi sirt xrom qoplamasining qattiqligi: ≥900HV.
8. Xrom qoplama chuqurligi: 0,025 ~ 0,10 mm.
9. Qotishma qattiqligi: HRC50-65.
10. Qotishma chuqurligi: 0,8 ~ 2,0 mm.

SPC taxta sohasida vintli barrelni qo'llash bir nechta jihatlarga ega: Materiallarni aralashtirish: Vintli barrel SPC taxta uchun zarur bo'lgan materiallarni ishlab chiqarishning muhim vositalaridan biridir. U PVX materialini boshqa qo'shimchalar (masalan, plastifikatorlar, stabilizatorlar va boshqalar) bilan aralashtirib, SPC taxta uchun zarur bo'lgan kompozit materialni hosil qiladi. Plastiklashtirish: Vintli barrel PVX materialini plastiklashtirish uchun yuqori harorat va mexanik kuchdan foydalanadi.
Aylanadigan vint orqali PVX material isitiladi va bochkaning ichida aralashtiriladi, shunda u yumshatiladi va keyingi qoliplash uchun plastiklashtiriladi. Itarib chiqarish: Plastiklashtirish jarayonidan so'ng, vintli bochka aylanish tezligi va bosimini sozlash orqali plastiklashtirilgan materialni bochkadan itaradi. Qoliplar va presslash roliklari kabi uskunalar orqali material SPC pol panellari shakliga keltiriladi. Xulosa qilib aytganda, vintli bochkani SPC pollari sohasida qo'llash asosan materialni aralashtirish, plastiklashtirish va itarib chiqarishga qaratilgan. Bu SPC pollarini ishlab chiqarishda asosiy vosita bo'lib, pol materialining kerakli ishlash va sifatga ega bo'lishini ta'minlaydi.