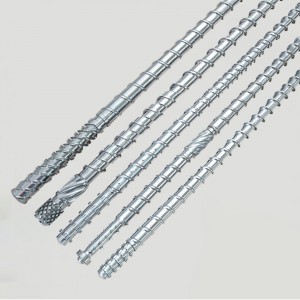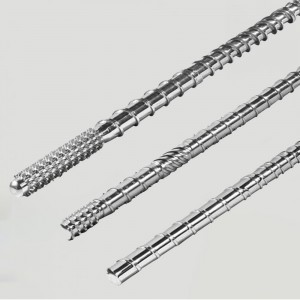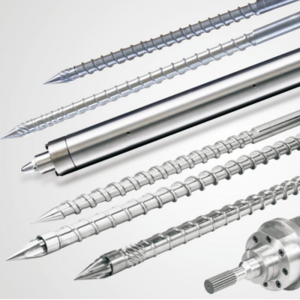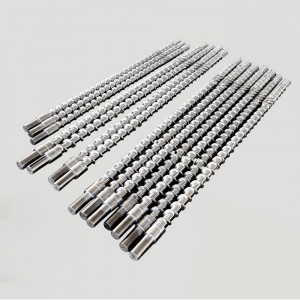
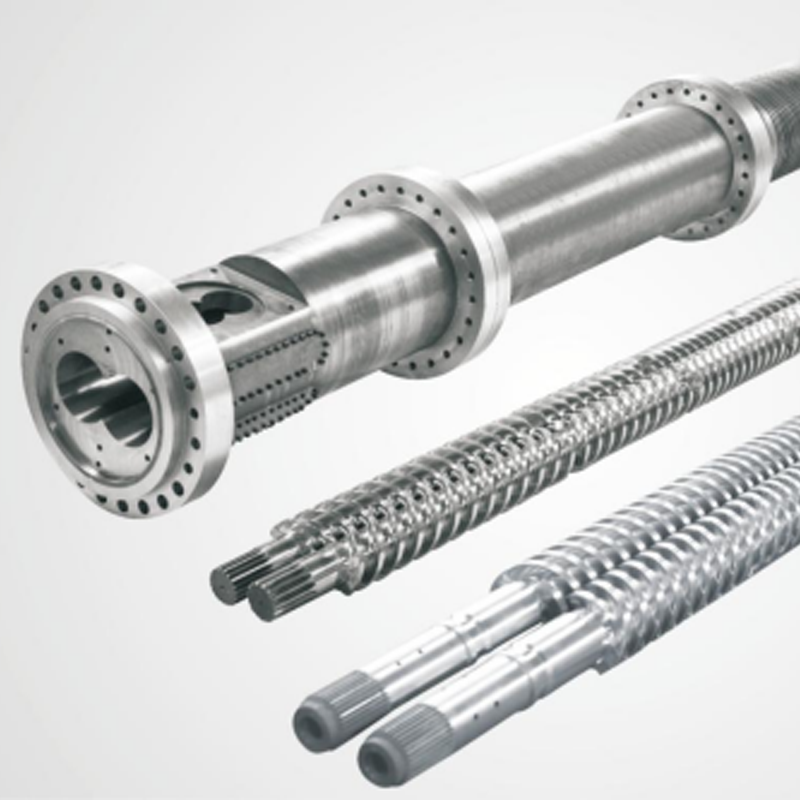

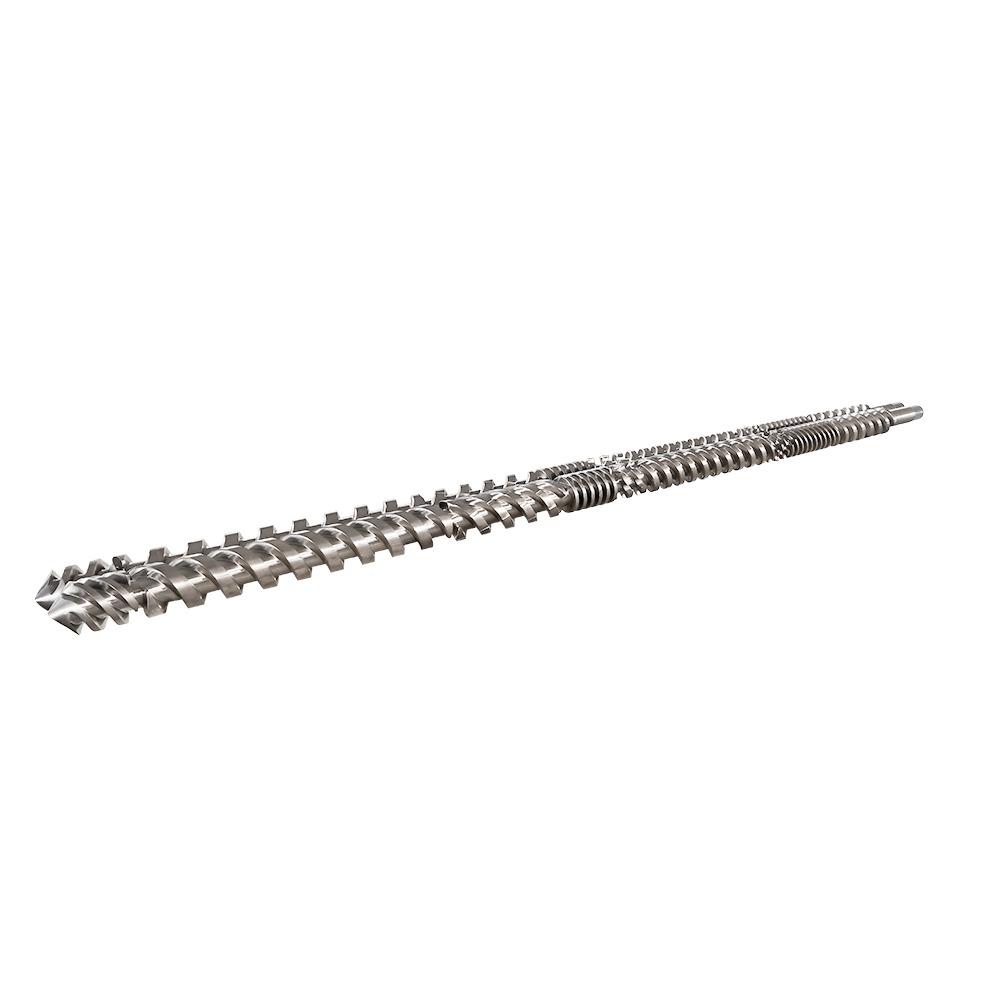


PVX quvur va profil uchun parallel egizak vintli barrel
1. Qattiqlashgandan va temperlashdan keyingi qattiqlik: HB280-320.
2. Nitridlangan qattiqlik: HV920-1000.
3. Nitridlangan korpus chuqurligi: 0,50-0,80 mm.
4. Nitridlangan mo'rtlik: 2-darajadan past.
5. Sirt pürüzlülüğü: Ra 0.4.
6. Vintning tekisligi: 0,015 mm.
7. Nitridlashdan keyingi sirt xrom qoplamasining qattiqligi: ≥900HV.
8. Xrom qoplama chuqurligi: 0,025 ~ 0,10 mm.
9. Qotishma qattiqligi: HRC50-65.
10. Qotishma chuqurligi: 0,8 ~ 2,0 mm.

Yassi qo'shaloq vintli bochkalar PVX quvurlari va profillarini ishlab chiqarishda muhim rol o'ynaydi. Uning ushbu ikki sohadagi qo'llanilishi quyida keltirilgan: Materiallarni plastiklashtirish va aralashtirish: Vintli bochka aylanuvchi vint va isitish maydoni orqali PVX qatroni va boshqa qo'shimchalarni to'liq eritadi va aralashtiradi. Bu PVX materialini yumshoq qiladi va uni qayta ishlash va shakllantirishni osonlashtiradi. Ekstruziya bilan qoliplash: Vintli bochkaning ta'siri ostida eritilgan PVX materiali naychali yoki profil shaklidagi mahsulot hosil qilish uchun qolip orqali ekstruziya qilinadi.
Vintli barrelning dizayni va sozlanishi turli shakl va o'lchamdagi quvurlar va profillarni ishlab chiqarish imkonini beradi. Sovutish va qattiqlashtirish: Ekstruziyadan so'ng, quvur yoki profil materialni qattiqlashtirish va shaklini saqlab qolish uchun sovutish tizimi orqali tez sovutiladi. Kesish va qirqish: Ekstruziya qilingan quvurlar va profillarning o'lchamini sozlash va jarayonini yakunlash uchun kesish mashinalari va qirqish mashinalari kabi uskunalardan foydalaning. Xulosa qilib aytganda, yassi ikki vintli barrel PVX quvurlar va profillarni ishlab chiqarish jarayonida muhim rol o'ynaydi, materiallarni plastiklashtirish, aralashtirish, ekstruziya qoliplash va keyinchalik qayta ishlashni amalga oshiradi, yakuniy mahsulotning sifati va ishlashini ta'minlaydi.